Table des matières
Pour les fabricants de colorants dispersés utilisant du naphtalène (NNO) et disposant de données de laboratoire sur Jiefa Comparaison entre le dispersant à base de lignosulfonate de sodium ES-3 et les dispersants de type naphtalène.
Conclusions
- Les oligomères proviennent du polyester, et non du colorant. Environ 1 à 3 % de la fibre sont constitués d'oligomères, principalement des trimères cycliques. Ceux-ci se libèrent dans le bain à 130 °C et forment des cristaux lorsque le bain refroidit. C'est la fibre qui détermine leur quantité.
- Mais il y a aussi de l'oligomère dans le bain provoque l'agrégation des particules de colorant de dispersion à la température maximale.C'est le dispersant contenu dans le colorant, et non l'atelier de teinture, qui détermine si le colorant résiste à ce traitement.
- Le naphtalène (NNO) présente une stabilité thermique inférieure à 110 °C et échoue au test de dispersibilité à 130 °C (E/1). À la température maximale, le colorant est déjà déprotégé, avant même l’arrivée de l’oligomère. Un colorant dispersé dans le naphtalène laisse à l'atelier de teinture le soin de résoudre tout le problème lié aux oligomères.
Le Jiefa ES-3 est d'un bon rapport qualité-prix et assure la stabilité du colorant jusqu’à 130 °C avec du polyester dans le bain : pression de teinture en paquet de 0,25 bar et résidu de grade 4–5, contre plus de 1,0 bar et un grade 1–2 pour un dispersant de type naphtalène.
Qu'est-ce que les oligomères et quel est leur rôle ?
Le polyester contient entre 1 et 3 % de courtes chaînes polymères issues de la polymérisation, principalement des trimères cycliques. À température ambiante, celles-ci restent à l'intérieur de la fibre. À 130 °C, le polymère s'ouvre, l'oligomère migre vers la surface de la fibre et une partie de celui-ci passe dans le bain. Il se dissout très difficilement dans l'eau ; il apparaît donc sous forme de fines particules une fois le bain saturé et forme des cristaux lorsque celui-ci refroidit. Chaque lot de polyester apporte son propre oligomère dans le bain de teinture ; les microfibres, le polyester cationique teintable et les temps de maintien prolongés à 130 °C apportent encore plus.
La partie visible du problème est bien connue de toutes les teintureries : une poudre blanche sur les tissus et les fils qui confère aux teintes foncées un aspect givré et terne, un toucher rugueux, ainsi que des dépôts calcaires sur les parois des cuves, les buses, les filtres et les échangeurs de chaleur, ce qui implique un nettoyage plus fréquent des machines de teinture. Les machines de teinture en paquets, de teinture sur ensouple et de teinture à flux d'air sont les plus touchées, car les couches de fil et un faible rapport de bain concentrent les dépôts.
Cet article traite justement de cette « moitié invisible ». Les particules d'oligomères présentes dans un bain chaud sont hydrophobes, et les particules de colorant adhèrent à ces dernières et s'agglomèrent entre elles. Elles agrègent les particules de colorant et le goudron libre en une masse collante et accélèrent l'agrégation des colorants sensibles. Il en résulte des taches et des traces de colorant, ainsi que des taches de goudron, qui ressemblent en tous points à un défaut de qualité lié au colorant. L'atelier de teinture impute la faute au colorant ; le fabricant de colorants, dont le test de filtration à 130 °C s'est révélé concluant, impute la faute à la fibre.
Pourquoi les tests standard ne le mettent-ils pas en évidence ?
L'essai de dispersibilité à haute température à 130 °C (GB/T 5541) et l'essai à 71 °C (AATCC 146) sont réalisés dans de l'eau propre, sans fibre ni oligomère. Un colorant peut réussir ces deux essais et pourtant échouer dans un bain contenant du polyester. La résistance aux oligomères ne peut être mise en évidence que dans un test contenant des fibres. La méthode la plus pratique consiste à réaliser une teinture en paquet en laboratoire tout en enregistrant la pression différentielle : le polyester placé dans un tube perforé libère son propre oligomère à 130 °C, et si le colorant s'agglomère, la pression à travers le paquet augmente. Une courbe de pression plate indique que le dispersant a maintenu le colorant stable en présence de l'oligomère.
Deux types de fabricants de colorants, deux expériences différentes
Les fabricants de colorants qui utilisent des lignosulfonates de qualité entendent rarement parler de taches liées aux oligomères. Un lignosulfonate présentant une grande stabilité thermique reste fixé à la particule de colorant pendant le maintien à 130 °C, conserve ses propriétés de stabilisation électrostatique et stérique alors que l'oligomère pénètre dans le bain, et maintient les particules d'oligomère en suspension, ce qui permet d'en éliminer une plus grande quantité lors de la vidange. Le contrôle des oligomères est assuré par le dispersant lui-même.
Les fabricants de colorants utilisant le naphtalène (NNO) en entendent sans cesse parler, généralement sans s’en rendre compte. Le naphtalène (NNO) se broie rapidement et tache peu, mais sa stabilité thermique est inférieure à 110 °C et il contient environ 20 % de sel %. Dans notre laboratoire, deux échantillons commerciaux ont tous deux obtenu la note E/1, avec une forte agrégation lors du test à 130 °C en eau pure ; la présence d'oligomères ne fait qu'aggraver le phénomène. L'atelier de teinture met alors tout en œuvre : rinçage à chaud à 120-130 °C, teinture alcaline à un pH de 9 à 9,5 avec des colorants stables en milieu alcalin, décoloration par réduction à chaud et utilisation d'auxiliaires favorisant la dispersion des oligomères. Toutes ces méthodes permettent d'éliminer les oligomères qui se sont déjà formés. Aucune d'entre elles ne peut empêcher le colorant de s'agréger pendant la phase de maintien à 130 °C, car ce phénomène dépend du dispersant présent dans le colorant. L'utilisateur de naphtalène n'a pas échappé au problème des oligomères. Il l'a simplement répercuté. Sur les tissus légers et aérés, comme ceux utilisés pour les saris, les traces de givre et les taches passent facilement inaperçues ; en revanche, sur les emballages, les mailles serrées, les teintes foncées et les commandes destinées à l'exportation, elles ne passent pas inaperçues.
ES-3 : un lignosulfonate qui remplace directement le naphtalène
ES-3 Il s'agit de la version économique de la gamme Jiefa ES de dispersants à base de lignosulfonate de sodium, fabriqués à partir de lignine naturelle issue de résineux et purifiés par ultrafiltration. Son dosage est similaire à celui du naphtalène (NNO) et il s'intègre dans le même procédé de broyage au sable. L'avantage pour l'utilisateur du naphtalène réside dans la propriété qui fait la différence à 130 °C : une stabilité thermique de 150 °C et une teneur en sel d'environ 1 %. Le dispersant reste sur le colorant lorsque l'oligomère pénètre dans le bain ; le colorant ne s'agglomère pas, et une plus grande quantité d'oligomère est évacuée avec l'eau de rinçage au lieu de rester sur les articles et dans la machine.
Notez que L'ES-3 tache légèrement plus le polyester que les dispersants à base de naphtalène. Le bleu marine, le noir et les autres teintes foncées ne sont pratiquement pas affectés. Pour les teintes vives et claires, nous recommandons de tester d'abord le produit sur la teinture concernée, ce que nous pouvons faire en collaboration avec le client avant toute modification.
Résultats de laboratoire : comparaison entre l'ES-3 et les dispersants de type naphtalène
Indicateur | Naphtalène (NNO), deux échantillons commerciaux | Dispersant à base de naphtalène (MF) | Jiefa ES-3 |
|---|---|---|---|
Chimie | Condensat de sulfonate de naphtalène et de formaldéhyde | Condensat de sulfonate de méthylnaphtalène et de formaldéhyde | Lignosulfonate de sodium, bois résineux, ultrafiltré |
Stabilité thermique | < 110 °C | 130 °C | 150 °C |
Dispersibilité à haute température (130 °C) | E/1, agrégation importante | 23 s | 19 s |
Dispersibilité à 71 °C | A/3 (classe AATCC / catégorie de résidus) | 12 s | 12 s |
Teneur totale en sel | 20.61 % / 20.34 % | 4.89 % | 1.16 % |
Coloration du polyester à l'aide d'un dispersant seul, ΔE (CIE) par rapport à un échantillon témoin non teint | 0.15 / 1.41 | 6.35 | 7.0 |
Tableau 1. Indicateurs de routine mesurés dans le laboratoire d'application de Jiefa selon le même protocole (HG/T 3507, HG/T 3399, GB/T 5541-2017) ; la dispersibilité est exprimée en temps de filtration ou selon la classe AATCC 146 et le grade de résidu, en fonction de la série d'essais.
Teinture en masse du polyester en bain : comparaison entre l'ES-3 et un dispersant à base de naphtalène (MF)
Gâteau : Disperse Blue 79, de type chloré ; rapport gâteau/dispersant de 1:0,6 ; les deux dispersants ont été broyés jusqu’à une granulométrie D90 < 1 µm dans des conditions identiques ; teinture en laboratoire sur un lot de 3,0 % owf avec enregistrement de la pression différentielle tout au long du processus. Le polyester contenu dans l'échantillon libère son propre oligomère au cours de l'essai ; il s'agit donc de l'essai en laboratoire le plus proche d'un bain de teinture en production.
Test | ES-3 | Dispersant à base de naphtalène (MF) |
|---|---|---|
Stabilité thermique (HG/T 3507) | 150 °C | 130 °C |
Dispersibilité à 130 °C, temps de filtration (GB/T 5541) | 19 s | 23 s |
Teinture en vrac, pression différentielle maximale | 0,25 bar, léger pic | > 1,0 bar à 97,7 °C, arrêt de l'essai |
Teinture en paquet, qualité des résidus de teinture | 4–5 | 1–2, fortes précipitations |
Tableau 2. Comparaison entre l'ES-3 et un dispersant à base de naphtalène (MF) sur un gâteau de presse de Disperse Blue 79 de type chloré.
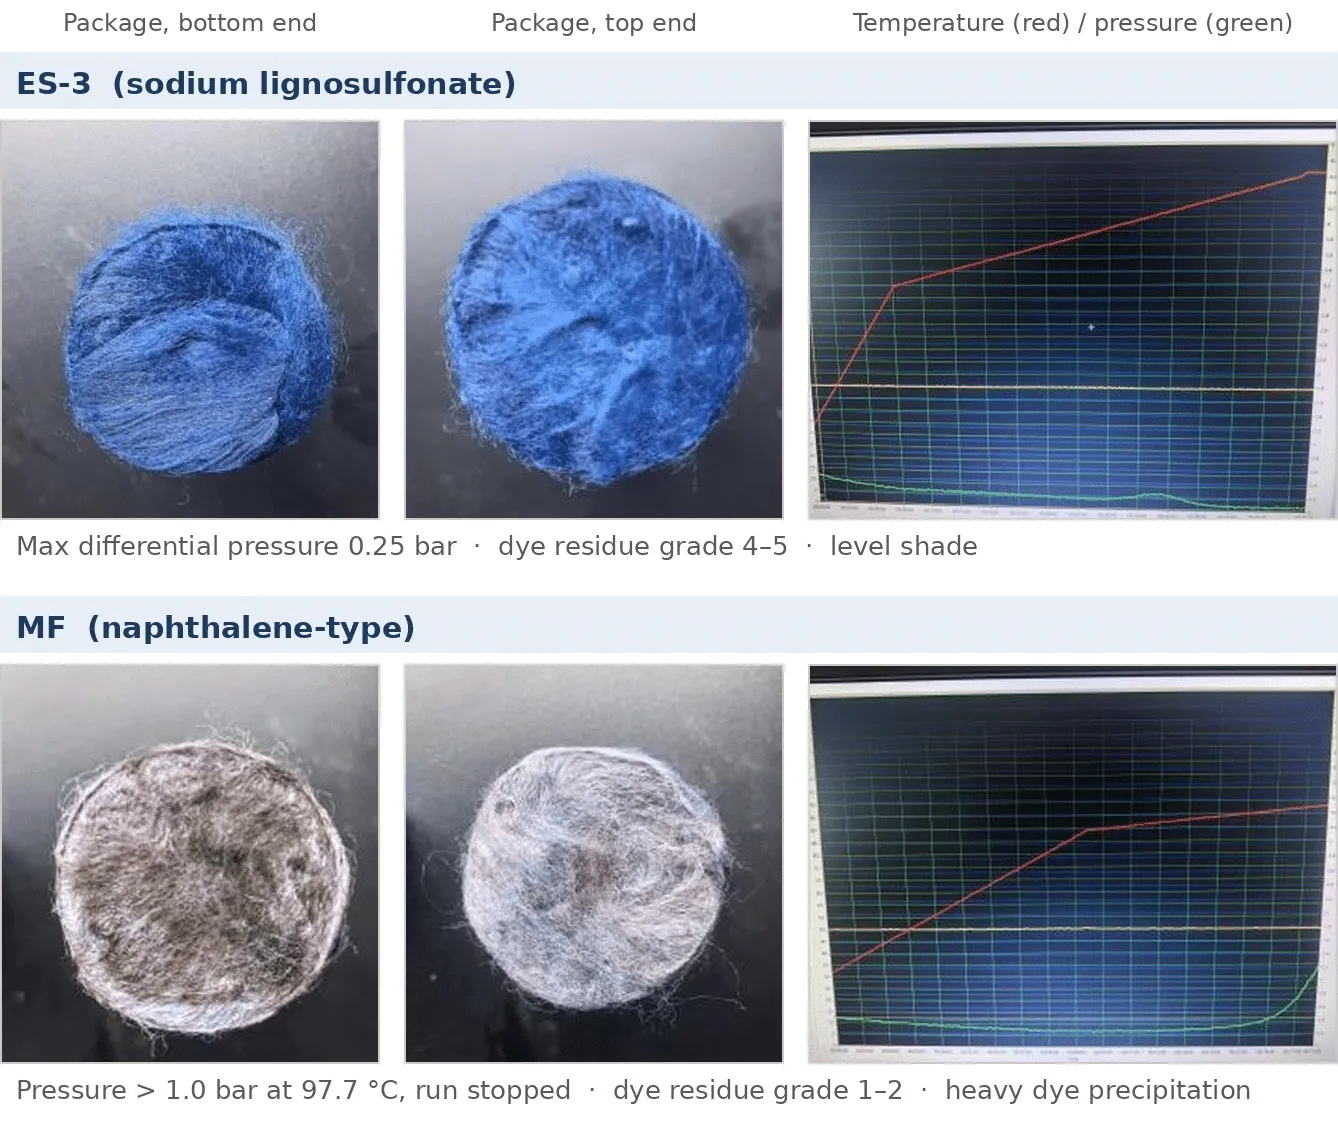
Figure 1. Teinture en paquet à 3,0 %. Avec le dispersant de type naphtalène, la pression a dépassé 1 bar avant d'atteindre 100 °C et l'emballage est ressorti gris et tacheté ; avec l'ES-3, la pression est restée stable pendant le maintien à 130 °C et l'emballage s'est teint de manière homogène. Même gâteau, même broyage, même machine.
FAQ
L'oligomère provient du polyester. En quoi un dispersant de colorant peut-il être utile ? Cela n'a aucune incidence sur la quantité d'oligomère libérée par la fibre. Cela détermine simplement si le colorant s'agrège autour de celle-ci. La fibre détermine la quantité d'oligomère ; le dispersant détermine si celui-ci entraîne le colorant avec lui.
Le rinçage à chaud et la teinture alcaline ne suffisent-ils pas ? Elles éliminent l'oligomère qui s'est déjà séparé du bain. Elles n'interviennent pas pendant la phase de maintien à 130 °C, au cours de laquelle le colorant s'agrège. Ces deux mesures s'attaquent à deux aspects distincts du problème.
L'ES-3 aura-t-il un impact sur mes nuances claires et pâles ? L'ES-3 tache légèrement plus le polyester que les dispersants à base de naphtalène ; le bleu marine, le noir et les autres teintes foncées ne sont pratiquement pas affectés. Pour les teintes vives et claires, nous vous recommandons de tester d'abord le produit sur votre colorant ; nous pouvons vous aider dans cette démarche avant que vous ne changiez de produit. De nombreux fabricants continuent d'utiliser le naphtalène dans quelques formulations de couleurs vives et sont passés à l'ES-3 pour toutes les autres.
Testez l'ES-3 avec votre propre colorant
La fibre apporte l'oligomère ; c'est le dispersant qui détermine s'il va poser problème. Envoyez-nous un échantillon de pâte que vous fabriquez actuellement avec du naphtalène (NNO). Nous le broierons avec de l’ES-3 en présence de votre dispersant, réaliserons les tests de teinture à 130 °C et en conditionnement, vérifierons la coloration sur votre nuance, puis nous vous enverrons les résultats sous forme de comparaison côte à côte.
Articles connexes : Qu'est-ce que le lignosulfonate ?