Índice
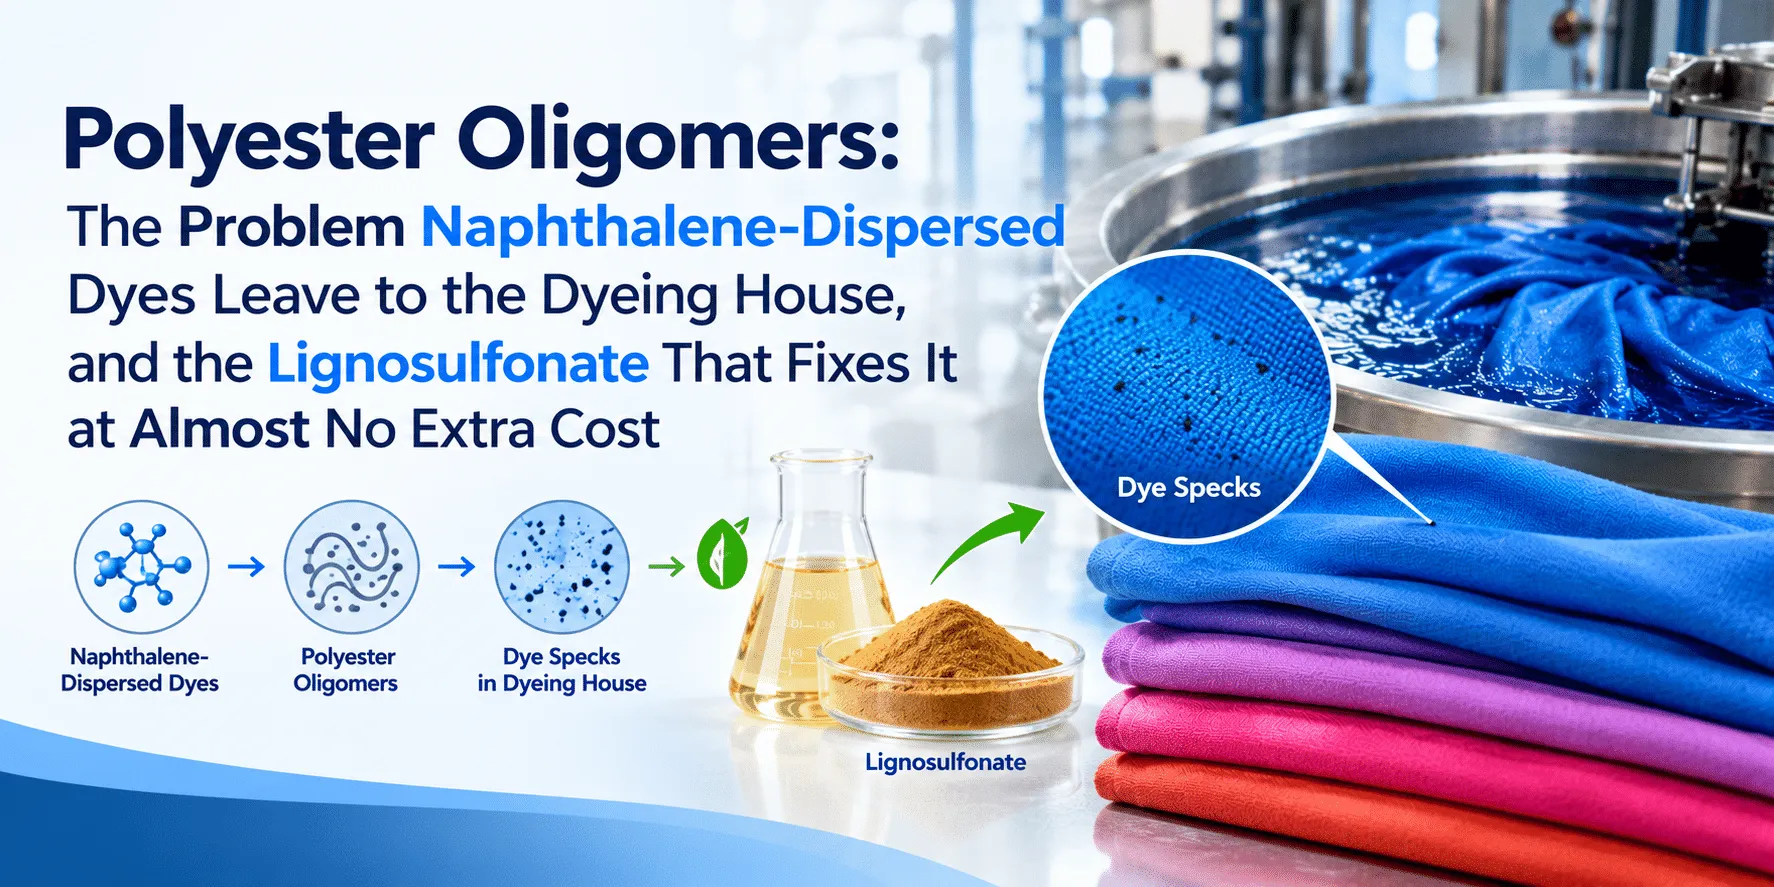
Para os fabricantes de corantes dispersos que utilizam naftaleno (NNO), com dados laboratoriais sobre Jiefa Dispersante de lignossulfonato de sódio ES-3 em comparação com dispersantes do tipo naftaleno.
Conclusões
- Os oligómeros provêm do poliéster, não do corante. Cerca de 1–3 % da fibra é constituída por oligómeros, na sua maioria trímeros cíclicos. Estes são libertados para o banho a 130 °C e formam cristais à medida que o banho arrefece. É a fibra que determina a quantidade presente.
- Mas o oligómero no banho também faz com que as partículas de corante disperso se aglutinem à temperatura máxima.O facto de o corante resistir a este processo é determinado pelo dispersante presente no corante, e não pela fábrica de tingimento.
- O naftaleno (NNO) apresenta uma estabilidade térmica inferior a 110 °C e não cumpre os requisitos do teste de dispersibilidade a 130 °C (E/1). À temperatura máxima, o corante já se encontra desprotegido, mesmo antes da chegada do oligómero. Um corante disperso em naftaleno deixa toda a questão dos oligómeros a cargo da fábrica de tingimento.
O Jiefa ES-3 é económico e mantém o corante estável até aos 130 °C com poliéster na banheira: pressão de tingimento em pacote de 0,25 bar e grau de resíduo 4–5, em comparação com mais de 1,0 bar e grau 1–2 no caso de um dispersante do tipo naftaleno.
O que são os oligómeros e qual é a sua função
O poliéster contém 1–3 % de cadeias poliméricas curtas que sobraram da polimerização, na sua maioria trímeros cíclicos. À temperatura ambiente, estas permanecem no interior da fibra. A 130 °C, o polímero abre-se, o oligómero desloca-se para a superfície da fibra e parte dele passa para o banho. Como se dissolve muito mal na água, surge sob a forma de partículas finas assim que o banho fica saturado e forma cristais à medida que o banho arrefece. Cada lote de poliéster introduz o seu próprio oligómero no banho de tingimento; As microfibras, o poliéster tingível com corantes catiónicos e as exposições prolongadas a 130 °C proporcionam ainda mais benefícios.
A parte visível do problema é bem conhecida por todas as fábricas de tingimento: um pó branco no tecido e no fio que confere aos tons escuros um aspecto esbranquiçado e baço, um toque áspero, bem como incrustações nas paredes dos tanques, bicos, filtros e permutadores de calor, o que implica uma limpeza mais frequente das máquinas de tingimento. As máquinas de tingimento em bobinas, de tingimento em viga de urdidura e de tingimento por fluxo de ar são as mais afetadas, uma vez que as camadas de fio e uma baixa relação de líquido de tingimento concentram os depósitos.
Este artigo trata precisamente dessa metade invisível. As partículas de oligómeros num banho quente são hidrofóbicas e as partículas de corante aderem a elas e entre si. Arrastam as partículas de corante e o alcatrão livre para uma massa pegajosa e aceleram a agregação dos corantes sensíveis. O resultado são pintas de corante, manchas de corante e manchas de alcatrão que se assemelham exatamente a um defeito de qualidade do corante. A tinturaria culpa o corante; o fabricante de corantes, cujo ensaio de filtração a 130 °C deu resultado limpo, culpa a fibra.
Por que razão os exames de rotina não o revelam?
O ensaio de dispersibilidade a alta temperatura a 130 °C (GB/T 5541) e o ensaio a 71 °C (AATCC 146) são realizados em água limpa, sem fibras nem oligómeros. Um corante pode passar nos dois ensaios e, mesmo assim, falhar num banho cheio de poliéster. A resistência aos oligómeros só pode ser observada num teste que contenha fibra. O método mais prático é o tingimento em pacote em laboratório com registo da pressão diferencial: o poliéster colocado num tubo perfurado liberta o seu próprio oligómero a 130 °C e, se o corante se agregar, a pressão no pacote aumenta. Uma curva de pressão plana significa que o dispersante manteve o corante estável, mesmo com a presença do oligómero.
Dois tipos de fabricantes de corantes, duas experiências diferentes
Os fabricantes de corantes que utilizam lignossulfonatos de qualidade raramente ouvem falar de manchas relacionadas com oligómeros. Um lignossulfonato com elevada estabilidade térmica permanece na partícula de corante durante a fase de manutenção a 130 °C, mantém a sua estabilização eletrostática e estérica ativa enquanto o oligómero entra no banho e mantém as partículas de oligómero em suspensão, de modo a que uma maior quantidade delas seja eliminada com a drenagem. O controlo dos oligómeros vem com o próprio dispersante.
Os fabricantes de corantes que utilizam naftaleno (NNO) ouvem falar disto constantemente, geralmente sem o reconhecerem. O naftaleno (NNO) mói depressa e mancha pouco, mas a sua estabilidade térmica é inferior a 110 °C e contém cerca de 20 % de sal. No nosso laboratório, duas amostras comerciais obtiveram ambas a classificação E/1, com forte agregação no ensaio a 130 °C, em água limpa; o oligómero só agrava a situação. A tinturaria faz então o que pode: drenagem a quente a 120–130 °C, tingimento alcalino a um pH de 9–9,5 com corantes estáveis em meio alcalino, clarificação por redução a quente e auxiliares de dispersão de oligómeros. Todos estes removem o oligómero que já se libertou. Nenhum deles consegue impedir que o corante se agregue durante a manutenção a 130 °C, porque isso depende do dispersante presente no corante. O utilizador de naftaleno não conseguiu evitar o problema dos oligómeros. Acabou por o transmitir. Em tecidos abertos e leves, como o tecido dos saris, as manchas e imperfeições passam facilmente despercebidas; já em embalagens, malhas densas, tons escuros e encomendas para exportação, isso não acontece.
ES-3: um lignossulfonato que substitui diretamente o naftaleno
ES-3 é o grau económico da série ES de dispersantes de lignossulfonato de sódio da Jiefa, produzido a partir de lenhina natural de resinosas e purificado por ultrafiltração. É utilizado com uma dosagem semelhante à do naftaleno (NNO) e integra-se no mesmo processo de moagem em moinho de areia. O que o utilizador de naftaleno ganha é a propriedade que importa a 130 °C: estabilidade térmica de 150 °C e um teor de sal de cerca de 1 %. O dispersante permanece no corante quando o oligómero entra na cuba; o corante não se agrega e uma maior quantidade do oligómero é eliminada pelo escoamento, em vez de ficar nos artigos e na máquina.
Note-se que O ES-3 mancha o poliéster ligeiramente mais do que os dispersantes à base de naftaleno. Os azuis-marinhos, os pretos e outros tons escuros praticamente não são afetados. Para tons vivos e claros, recomendamos validá-lo primeiro com o corante específico, o que podemos fazer em conjunto com o cliente antes de qualquer mudança.
Resultados laboratoriais: ES-3 versus dispersantes do tipo naftaleno
Indicador | Naftaleno (NNO), duas amostras comerciais | Dispersante à base de naftaleno (MF) | Jiefa ES-3 |
|---|---|---|---|
Química | Condensado de sulfonato de naftaleno e formaldeído | Condensado de sulfonato de metilnaftaleno e formaldeído | Lignossulfonato de sódio, de madeira de coníferas, ultrafiltrado |
Estabilidade térmica | < 110 °C | 130 °C | 150 °C |
Dispersibilidade a altas temperaturas (130 °C) | E/1, agregação intensa | 23 s | 19 s |
Dispersibilidade a 71 °C | A/3 (classe AATCC / grau de resíduos) | 12 s | 12 s |
Teor total de sal | 20.61 % / 20.34 % | 4.89 % | 1.16 % |
Coloração de poliéster apenas com dispersante, ΔE (CIE) em comparação com a amostra em branco não corada | 0.15 / 1.41 | 6.35 | 7.0 |
Tabela 1. Indicadores de rotina medidos no laboratório de aplicação da Jiefa, de acordo com o mesmo protocolo (HG/T 3507, HG/T 3399, GB/T 5541-2017); a dispersibilidade é indicada como tempo de filtração ou como classe AATCC 146 e grau de resíduo, dependendo da série de ensaios.
Tingimento em bobinas com poliéster no banho: ES-3 versus um dispersante à base de naftaleno (MF)
Bolo: Disperse Blue 79, tipo cloro; proporção entre o bolo e o dispersante de 1:0,6; ambos os dispersantes moídos até D90 < 1 µm em condições idênticas; tingimento em lote de laboratório a 3,0 % owf, com a pressão diferencial registada ao longo de todo o processo. O poliéster contido no pacote liberta o seu próprio oligómero durante o processo, pelo que este é o ensaio de bancada mais próximo de um banho de tingimento de produção.
Teste | ES-3 | Dispersante à base de naftaleno (MF) |
|---|---|---|
Estabilidade térmica (HG/T 3507) | 150 °C | 130 °C |
Dispersibilidade a 130 °C, tempo de filtração (GB/T 5541) | 19 s | 23 s |
Tingimento em bobinas, pressão diferencial máxima | 0,25 bar, pico ligeiro | > 1,0 bar a 97,7 °C, processo interrompido |
Tingimento em bobinas, grau de resíduo de corante | 4–5 | 1–2, precipitação intensa |
Tabela 2. ES-3 versus um dispersante à base de naftaleno (MF) num bolo de prensa de Disperse Blue 79 do tipo clorado.
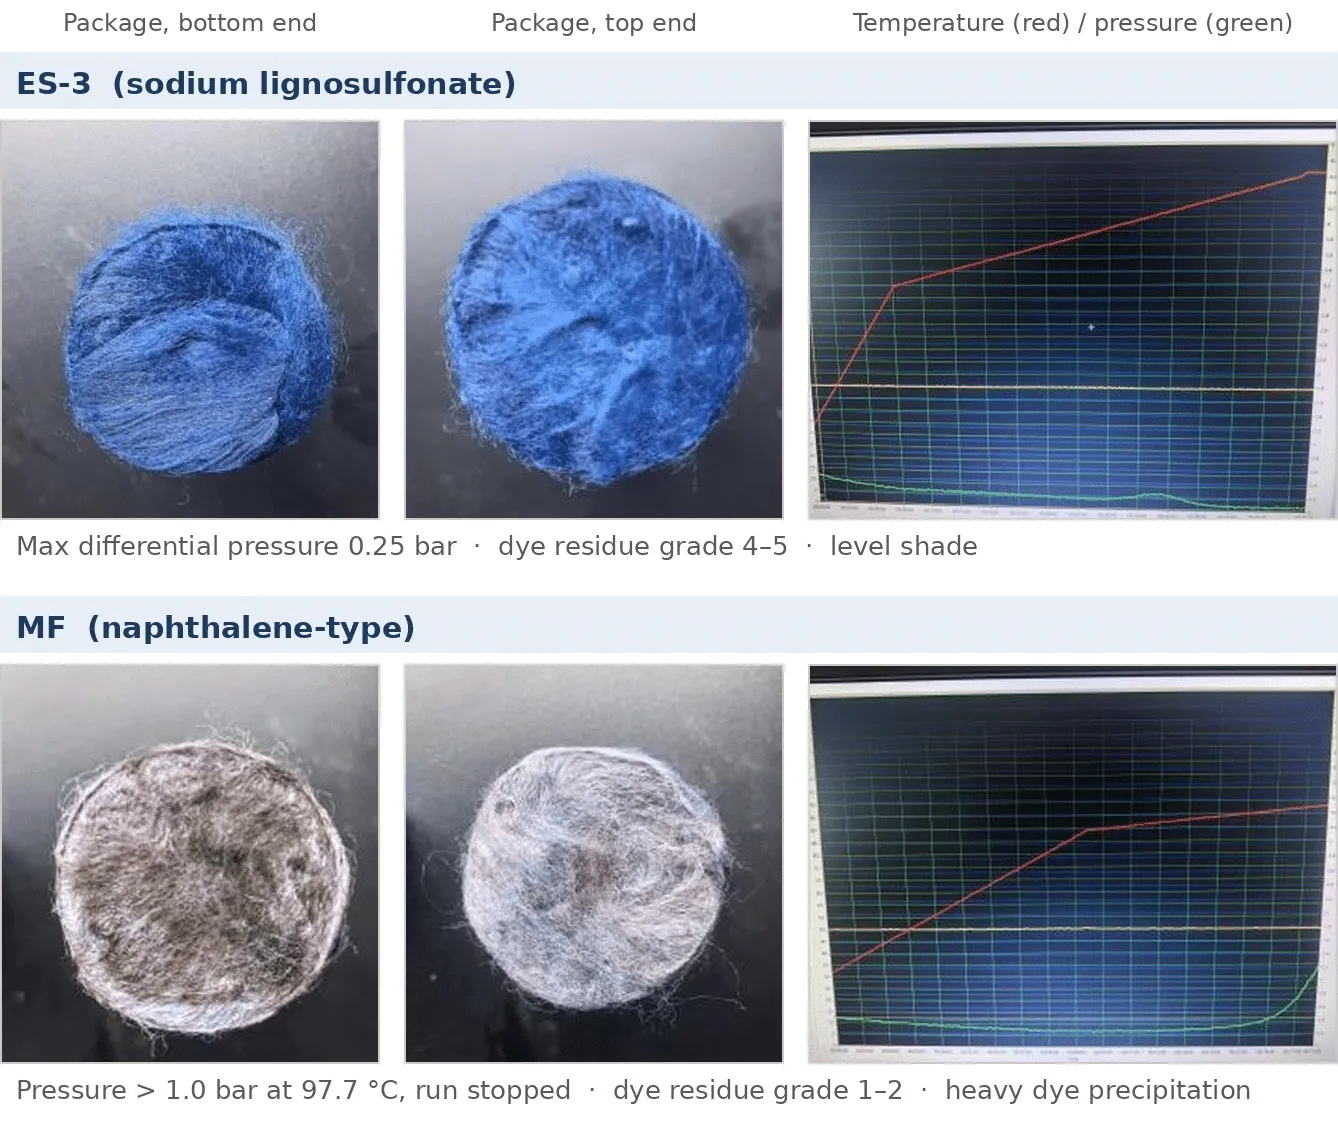
Figura 1. Tingimento do pacote a 3,0 %. Com o dispersante do tipo naftaleno, a pressão ultrapassou 1 bar antes dos 100 °C e o pacote saiu cinzento e manchado; com o ES-3, a pressão manteve-se estável durante a permanência a 130 °C e o pacote tingiu-se uniformemente. O mesmo bolo, a mesma moagem, a mesma máquina.
Perguntas frequentes
O oligómero provém do poliéster. De que forma pode um dispersante de corantes ajudar? Isso não altera a quantidade de oligómero que a fibra liberta. Determina apenas se o corante se agrega à sua volta. A fibra determina a quantidade de oligómero; o dispersante determina se a fibra arrasta o corante consigo.
A drenagem a quente e o tingimento alcalino não são suficientes? Removem o oligómero que já saiu do banho. Não fazem nada durante a fase de manutenção a 130 °C, que é quando o corante se agrega. As duas medidas abordam as duas metades diferentes do problema.
O ES-3 vai afetar os meus tons claros e pálidos? O ES-3 mancha o poliéster ligeiramente mais do que os dispersantes à base de naftaleno; os azuis-marinhos, os pretos e outros tons escuros praticamente não são afetados. Para tons vivos e claros, recomendamos realizar primeiro a comparação com o seu corante, e podemos ajudar nisso antes da mudança; muitos fabricantes mantêm o naftaleno em algumas formulações de tons vivos e passam todas as restantes para o ES-3.
Teste o ES-3 com o seu próprio corante
A fibra transporta o oligómero; o dispersante determina se este se torna um problema. Envie-nos uma amostra do tecido que atualmente produz com naftaleno (NNO). Iremos moê-la com ES-3 juntamente com o seu dispersante, realizar os testes de tingimento a 130 °C e de embalagem, verificar a coloração na sua tonalidade e enviar-lhe os resultados lado a lado.
Artigos relacionados: O que é o lignossulfonato?