Оглавление
Для производителей дисперсных красителей, располагающих лабораторными данными, в которых сравниваются Jiefa диспергаторов на основе лигносульфоната натрия серии ES с нафталиновым диспергатором (NNO), MF и REAX 85A.
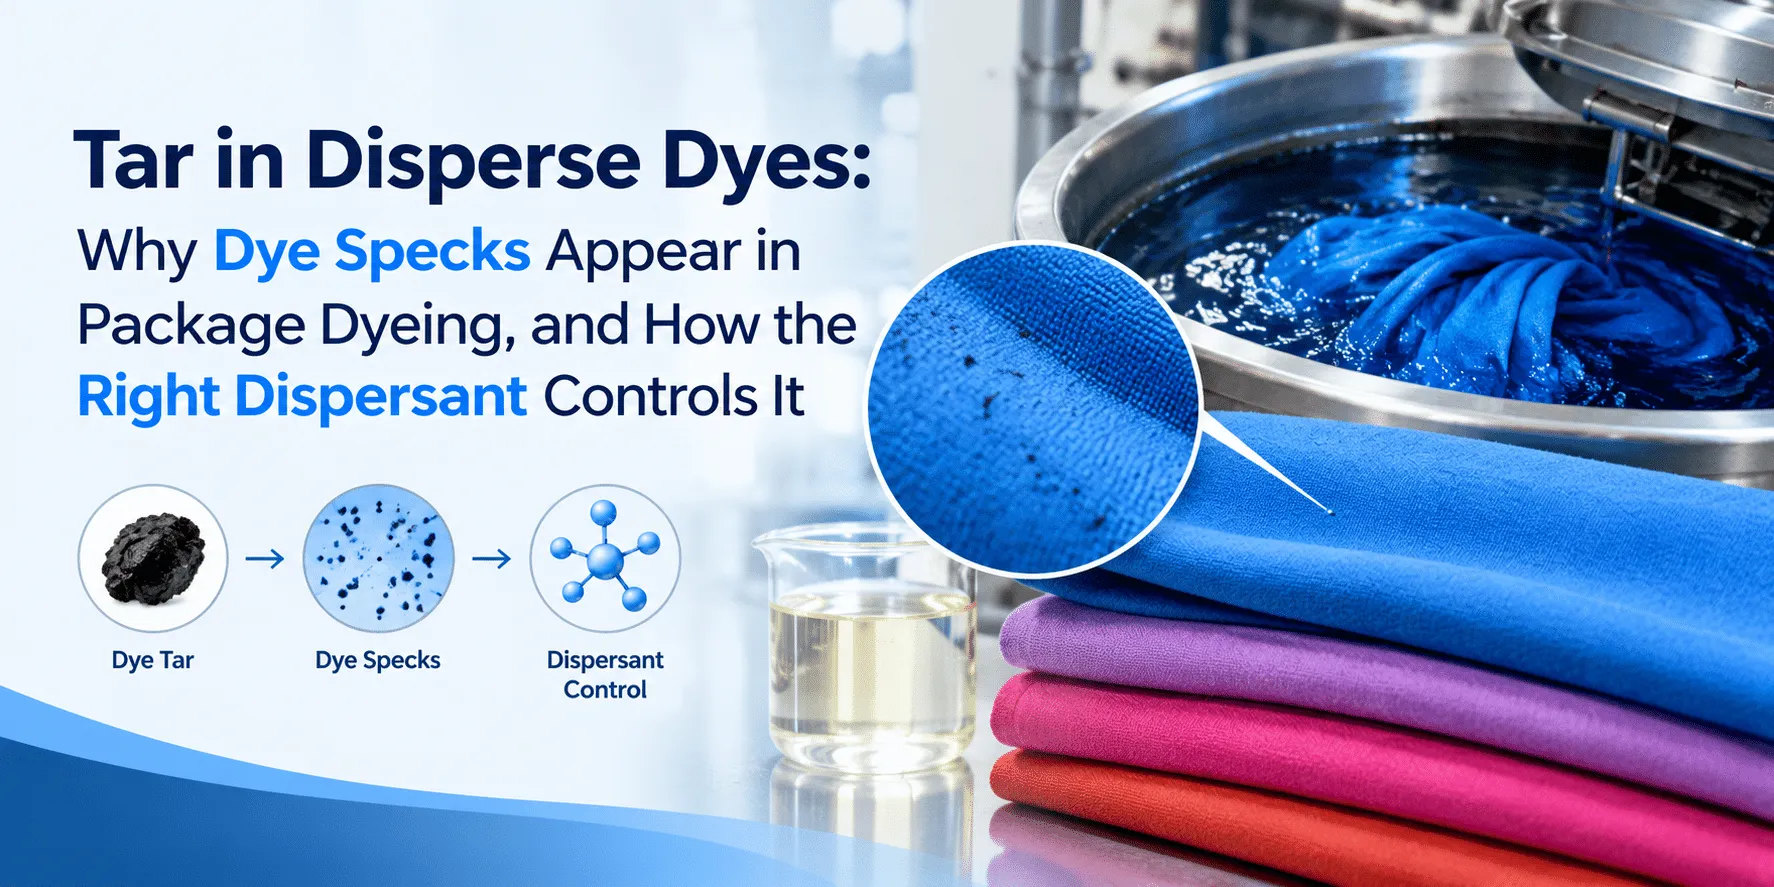
Выводы • Деготь — это гидрофобный побочный продукт синтеза, присутствующий в каждом прессованном осадке (P/C) при окрашивании дисперсными красителями. Его невозможно вымыть, и при высоких температурах и давлении (HTHP) он выделяется в виде свободного масла, которое приводит к появлению красящих вкраплений, пятен и дегтярных разводов, что особенно заметно при окрашивании в упаковке и на основом валу. • Три теста позволяют обнаружить деготь раньше, чем это сделает красильная мастерская: диспергируемость при 71 °C, диспергируемость при высокой температуре (130 °C) и лабораторное испытание по окрашиванию в упаковке. Многие производители, использующие нафталин (NNO), не проводят эти испытания. • Нафталин (NNO) хорошо измельчается и почти не оставляет пятен, но он не проходит испытание при 130 °C (E/1), обладает термостабильностью ниже 110 °C и содержит около 20 соли %. Проблема с дегтем не решена; она передана на красильную фабрику. • Лигносульфонаты серии Jiefa ES удерживают смолу внутри мицелл диспергатора вплоть до 130 °C, сохраняя её в стабильно диспергированном состоянии. На пресс-пасте, содержащей смолу, давление при крашении в бобинах оставалось на уровне 0.23 bar с ES-7 против более 1.0 bar с REAX 85A, степень остатков красителя 4–5 по сравнению с 1–2. |
Что такое деготь и для чего он нужен
В ходе диазотирования, соединения, конденсации и последующей обработки помимо целевого красителя образуются побочные продукты: непрореагировавшие промежуточные соединения, изомеры, смолистые продукты конденсации и продукты окисления. Химики-красильщики называют эту смесь дегтем. Она гидрофобна, аморфна и липкая и оседает на поверхности кристаллов красителя в прессованном осадке. Количество этой смолы в осадке зависит от вида красителя и способа синтеза (хорошо известным «тяжелым» носителем является дисперсный синий 79 хлорного типа), от промежуточных соединений и от конкретной партии. Промывка водой не удаляет гидрофобную смолу, а перекристаллизация слишком дорого обходится для массовых красителей, поэтому смола поступает непосредственно на измельчение, распылительную сушку и в красящую ванну.
На красящем заводе это приводит к более длительному и менее предсказуемому процессу измельчения, появлению свободной смолы, плавающей на поверхности суспензии, образованию отложений на стенках башни распылительной сушки, а также к тому, что готовые красители, прошедшие контроль качества при выпуске, после хранения в горячих условиях становятся более грубозернистыми, загустевают или расслаиваются.
В красильной мастерской, по мере нагрева ванны до 130 °C, смола отделяется от частиц красителя в виде свободного масла. Эти капли действуют как клей, собирая частицы красителя и олигомеры полиэстера в липкую массу, которая оседает на ткани в виде красящих вкраплений и пятен или внутри мотка пряжи в виде смоляных пятен и разницы в оттенке от центра к краям; очистка методом восстановления практически не влияет на этот процесс. Наибольший удар пришёлся на окраску в упаковках и окраску на основых валах, поскольку намотанная пряжа при низком модуле ванны работает как глубинный фильтр. Тёмные оттенки, чувствительные красители, микроволокна и эластичные ткани из полиэфира со спандексом ещё больше повышают риск.
Как обнаружить смолу раньше, чем это сделает красильня
Растворимость при 71 °C (AATCC 146). Даже кек с большим содержанием смолы не выдерживает этой проверки: при нагревании ванны на фильтровальной бумаге остаются остатки. Многие красящие частицы образуются при температуре около 70 °C, а не при 130 °C.
Растворимость при высокой температуре — 130 °C (GB/T 5541). Здесь наблюдается умеренное содержание смолы в виде осадка, который часто представляет собой тёмное размазанное кольцо, а не отдельные частицы.
Лабораторное окрашивание в пакетах с регистрацией давления. Наиболее чувствительный и наиболее реалистичный тест: полиэфирное волокно, уложенное на перфорированную трубку, окрашивается при температуре 2,5–3 %, при этом через него прокачивается красящий раствор, а разница давлений фиксируется. Фильтрационный осадок, прошедший оба теста на фильтровальной бумаге, все равно может вызвать повышение давления свыше 1 бара.
Проблема на многих рынках заключается не в том, что эти тесты не выявляют содержание смолы, а в том, что их вообще не проводят. В то время как готовые красители проходят контроль исключительно по интенсивности цвета и размеру частиц, деготь покидает завод по производству красителей незамеченным.
Почему нафталин (NNO), похоже, действует, и что за этим скрывается
Основная задача диспергатора заключается в электростатической и стерической стабилизации кристаллов красителя. Смола — это не кристалл. Для этого требуется вторая функция: растворение и эмульгирование смолы в мицеллы диспергатора, которые остаются неповреждёнными при 130 °C, что требует правильного соотношения гидрофобных и гидрофильных компонентов, термостойкости, позволяющей выдержать окрашивание в условиях высоких температур и давления (HTHP), а также низкого содержания соли.
Нафталиновый диспергатор (NNO), продукт конденсации нафталинсульфокислоты с формальдегидом, является стандартным диспергатором на многих рынках, и производители, которые его используют, обычно им довольны: с ним быстро идёт помол, он имеет светлый цвет и очень мало закрашивает полиэфир. Удовлетворение приносит то, что не поддается измерению. Нафталин (NNO) обладает термостойкостью ниже 110 °C и содержит примерно 20 % общей соли, в основном сульфата натрия; его мелкие, жесткие молекулы обеспечивают незначительную стерическую защиту, обладают низкой способностью растворять смолу и десорбируются при температуре окрашивания HTHP. В нашей лаборатории два коммерческих образца получили оценку E/1 с сильной агрегацией в тесте при 130 °C, что является неудовлетворительным результатом для окрашивания при высоких температурах и высоком давлении (HTHP). Многие производители никогда не проводили этот тест.
В тех случаях, когда большая часть полиэстера окрашивается в виде открытой, легкой ткани, такой как материал для сари, вкрапления и дефекты окраски гораздо менее заметны, чем на плотном трикотаже или в мотке пряжи. Краска проникает, потому что ткань это допускает. Как только этот же краситель используется для окрашивания в упаковке, окрашивания на основе, получения насыщенных оттенков на плотной ткани или выполнения экспортных заказов, на ткани появляются пятна, и расходы несет красильная фабрика. Производитель красителей не решил проблему с дегтем; он переложил её на последующие звенья производственной цепочки. MF, метилнафталиновый аналог, и лигносульфонаты общего назначения, такие как REAX 85A, лучше по термостабильности и содержанию солей, но в условиях крашения в бобинах они тоже высвобождают смолу.
Показатель | Нафталин (NNO), два коммерческих образца | MF | Серия Jiefa ES (ES-7) |
|---|---|---|---|
Химия | Конденсат нафталинсульфоната и формальдегида | Конденсат метилнафталинового сульфоната и формальдегида | Лигносульфонат натрия из натуральной хвойной древесины, прошедший ультрафильтрацию |
Общее содержание соли | 20.61 % / 20.34 % | 4.89 % | 1.86 % |
Термостойкость | < 110 °C | 130 °C | 155–160 °C |
Растворимость при высоких температурах (130 °C) | E/1, сильная агрегация | 23 с | Чистая фильтровальная бумага, 20–24 с |
Растворимость при 71 °C | A/3 (класс AATCC / степень остаточного содержания) | 12 с | 12 с |
Окрашивание полиэстера с использованием одного только диспергатора, ΔE (CIE) по сравнению с неокрашенным эталоном | 0.15 / 1.41 | 6.35 | 9,8–9,9 |
Таблица 1. Стандартные показатели, измеряемые в прикладной лаборатории компании «Jiefa» в соответствии с единым протоколом (HG/T 3507, HG/T 3399, GB/T 5541-2017); диспергируемость указывается в виде времени фильтрации или в виде класса по AATCC 146 и степени остатка в зависимости от серии испытаний. Нафталеновые продукты оставляют меньше пятен; ни один из остальных показателей не подтверждает возможность окрашивания методом HTHP с использованием красителей, содержащих деготь.
Как диспергаторы на основе лигносульфоната натрия серии ES контролируют образование смолы
Серия ES представляет собой лигносульфонаты натрия, получаемые из лигнина природной хвойной древесины и очищаемые методом ультрафильтрации. Степень сульфирования, распределение по молекулярной массе и соотношение гидрофобных и гидрофильных групп подобраны таким образом, чтобы диспергатор адсорбировался на кристаллах красителя и одновременно образовывал мицеллы, которые растворяют и эмульгируют смолу. Свободная смола не выделяется: она остаётся заключённой в мицеллу и стабильно диспергированной. Термостабильность 150–160 °C сохраняет эту защиту при высокотемпературном крашении под давлением (HTHP), распылительной сушке и перевозке в контейнерах в жарких условиях.
Для производителя, использующего нафталин (NNO), переход — это шаг к повышению качества, причём экономичный: серия ES заменяет нафталиновый диспергатор (NNO) в близкой дозировке в том же процессе помола и переводит готовый краситель из неудовлетворительного результата в удовлетворительный в тестах при 130 °C и при крашении в бобинах. ES-7 Эта настройка предназначена для окрашивания тканей с высоким содержанием смолы и окрашивания отдельных партий ткани; приведенные ниже данные были получены с её использованием.
Результаты лабораторных исследований смолосодержащего прессованого осадка
Паста: синяя пресс-паста с высокой прочностью к стирке, содержащая смолу; соотношение пасты и диспергатора 1:0.5; оба диспергатора измельчены до D90 < 1 µm в одинаковых условиях; лабораторное крашение в бобинах при 2,5 % owf с непрерывной регистрацией перепада давления.
Тест | ES-7 | REAX 85A |
|---|---|---|
Время фрезерования до достижения D90 < 1 мкм | 160 мин | 170 мин |
Термостойкость (HG/T 3507) | 160 °C | 155 °C |
Распределяемость при 130 °C, остаток / время фильтрации (GB/T 5541) | 1,91 / 24 с | 3,41 / 30 с |
Крашение в упаковке, максимальный перепад давления | 0,23 бар, без пика | > 1,0 бар при 112,6 °C |
Крашение в упаковке, сорт с остатками краски | 4–5 | 1–2, сильные осадки |
Окрашивание полиэстера с использованием одного только диспергатора, ΔE (CIE) по сравнению с неокрашенным эталоном | 9.88 | 11.95 |
Таблица 2. ES-7 в сравнении с REAX 85A на синей пресс-пасте с высокой прочностью к стирке, содержащей смолу.
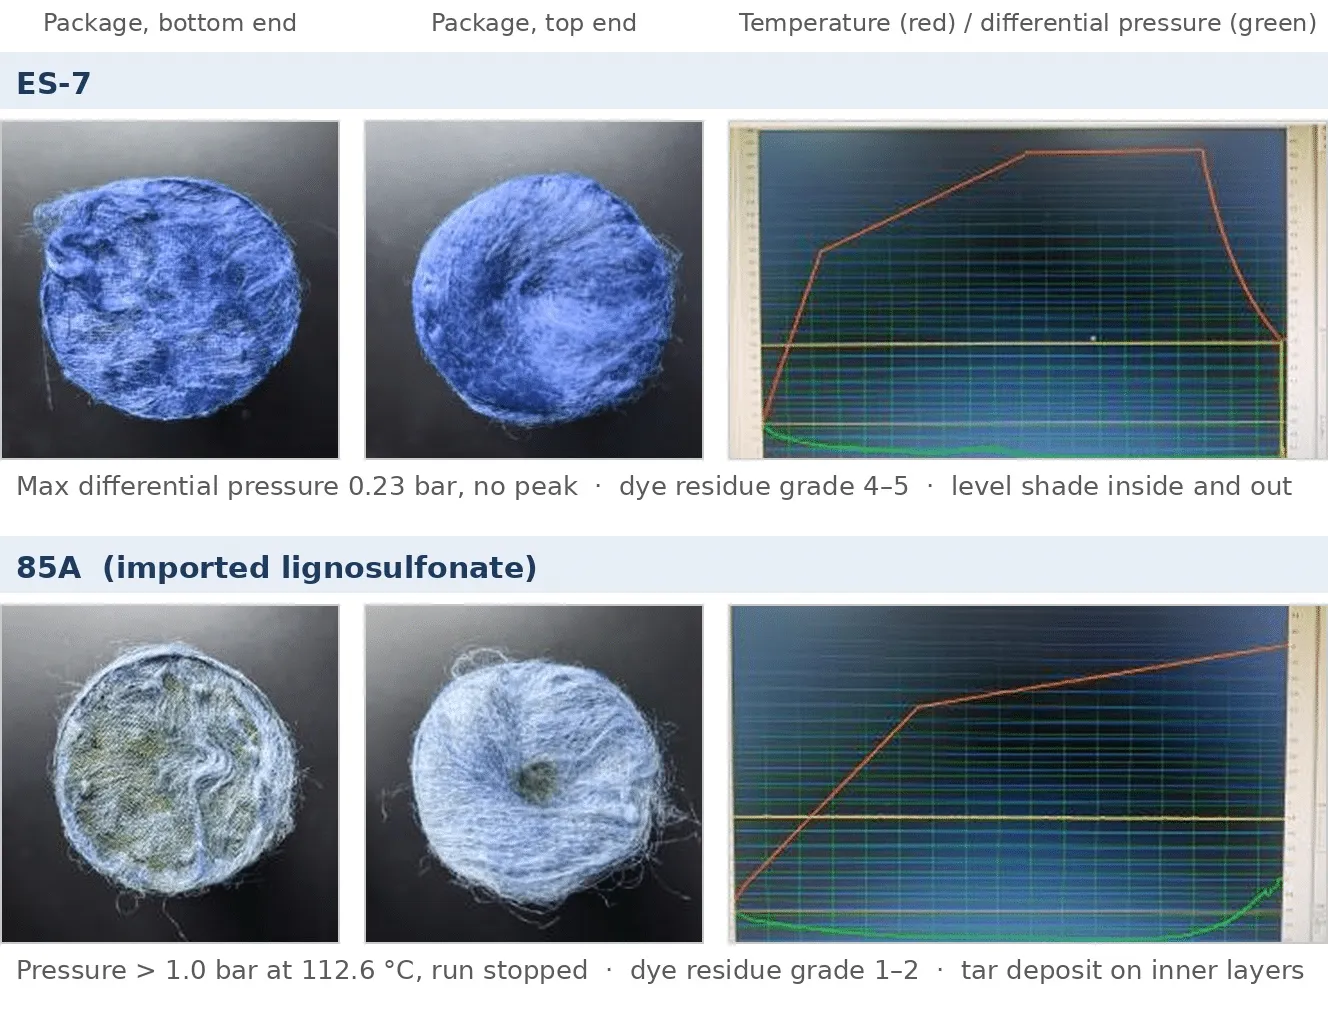
Рисунок 1. Крашение в бобинах при 2,5 %. Оба продукта достигли одинакового размера частиц; разница проявляется только в условиях крашения в бобинах. С REAX 85A давление начинало расти примерно со 100 °C, а внутренние слои получались тёмными и маслянистыми; с ES-7 кривая давления оставалась ровной, и бобина прокрашивалась равномерно.
Стойкость при хранении при температуре 70 °C (AATCC 146)
Дисперсия Blue 79, концентрация 250 %, соотношение «кек» к диспергатору 1:0,55; измельченную суспензию хранили при температуре 70 °C, что примерно соответствует температуре в транспортном контейнере летом.
Хранение при температуре 70 °C | ES-7 | REAX 85A |
|---|---|---|
Начальный | 13 с, A/4 | 13 с, A/4 |
96 ч | 13 с, A/4 | 14 с, A/3 |
144 ч | 13 с, A/3 | 13 с, A/1, интенсивная агрегация |
Таблица 3. Результаты испытаний по стандарту AATCC 146 при хранении в условиях высокой температуры суспензии 250 % Disperse Blue 79.
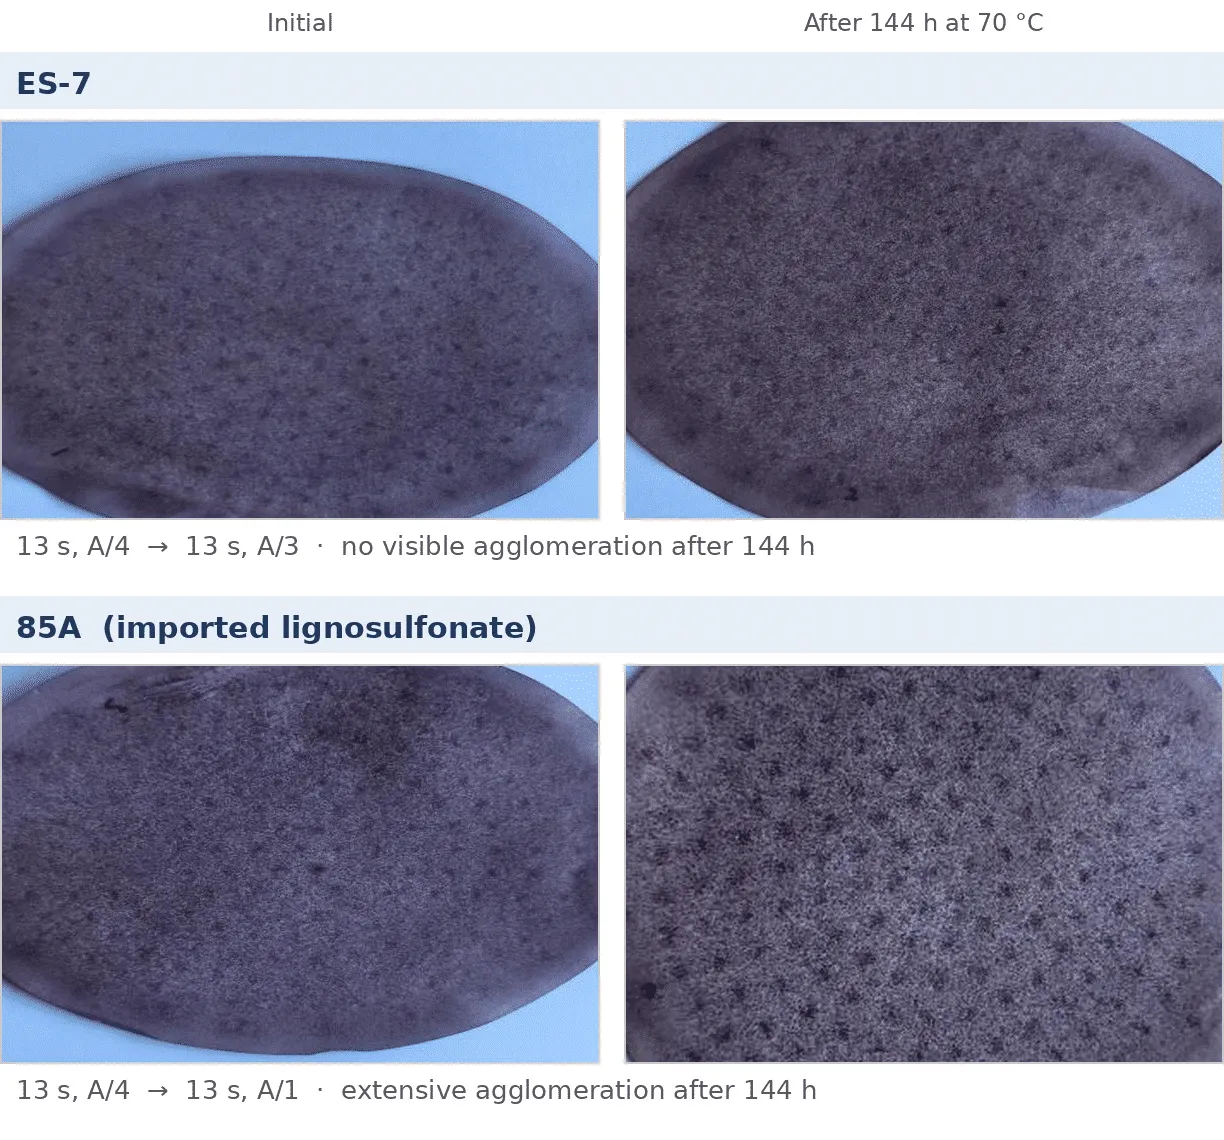
Рисунок 2. Фильтрующая бумага AATCC 146: в исходном состоянии и после 144 часов выдержки при температуре 70 °C.
Часто задаваемые вопросы
На мои нафталеновые (NNO) красители никто не жалуется. Зачем что-то менять? Потому что Отсутствие жалоб, как правило, связано с типом тканей, которые окрашивают ваши клиенты, а не с качеством красителя. Проведите испытание при температуре 130 °C и испытание на окрашивание в упаковке для готового красителя; если он не пройдет испытания, каждый заказчик, который перейдет к упаковке, моткам, плотным тканям или экспортной проверке, обнаружит проблему раньше вас.
Где ещё можно найти применение нафталину (NNO)? В качестве компонента смеси для получения светлых оттенков и окрашивания с использованием прокладок, где его низкая красящая способность и низкая окрашивающая сила являются преимуществом. В качестве основного диспергирующего агента при окрашивании методом HTHP с использованием красителей, содержащих деготь, он не соответствует требованиям по термостабильности, диспергируемости при 130 °C и содержанию соли.
Подойдет ли любой лигносульфонат натрия? Нет. Источник лигнина, очистка, сульфирование и молекулярно-массовое распределение определяют, способен ли лигносульфонат удерживать смолу при 130 °C, и на одной и той же пасте с высоким содержанием смолы даже наши собственные марки ведут себя по-разному, хотя их стандартные показатели выглядят схоже: ES-7 создан для паст с высоким содержанием смолы и крашения в бобинах, ES-3 — экономичная марка, которая заменяет нафталиновые диспергаторы и при этом диспергирует смолу и олигомеры; он закрашивает полиэфир несколько сильнее, чем нафталиновые диспергаторы, поэтому для ярких и светлых оттенков его следует сначала проверить. Проведите тест на собственном торте в условиях, соответствующих условиям упаковки, и пусть результат определит оценку.
Протестируйте серию ES на собственном оттиске
Смола образуется в результате синтеза; то, станет ли она причиной жалоб, зависит от диспергатора. Пришлите нам тот образец, который вам сложнее всего стандартизировать, или ваш текущий краситель с нафталеновым (NNO) окончанием. Мы проведем его сравнительные испытания с соответствующим образцом класса ES при температурах 71 °C и 130 °C, а также испытания по окрашиванию в упаковке и хранению при 70 °C, после чего предоставим вам сравнительный отчет. Контакты: info@jflignin.com · WhatsApp +86 130 6553 5658
Похожие статьи: Что такое диспергирующий агент?